
Kablo Başlığı ve Ek Montajında Sık Yapılan Hatalar ve Sonuçları
Orta gerilim (OG) kablo sistemlerinde arızaların önemli bir kısmı kablonun kendisinde değil, kablo başlığı ve eklerinde başlar. Bunun nedeni de çoğunlukla malzeme değil işçiliktir. EA Technology’nin ABD’de 73 elektriksel arızayı inceleyen adli analizinde kök nedenlerin %66’sı işçilik, %11’i aksesuar üretim hatası çıkmış; arızaların %68’i teknisyenin kabloya müdahale ettiği noktalarda yaşanmıştır. Bu yazıda kablo başlığı ve ek montajında en sık yapılan hataları, nedenlerini ve sonuçlarını sahadan örneklerle anlatıyoruz.
Kablo başlığı neden bu kadar kritik?
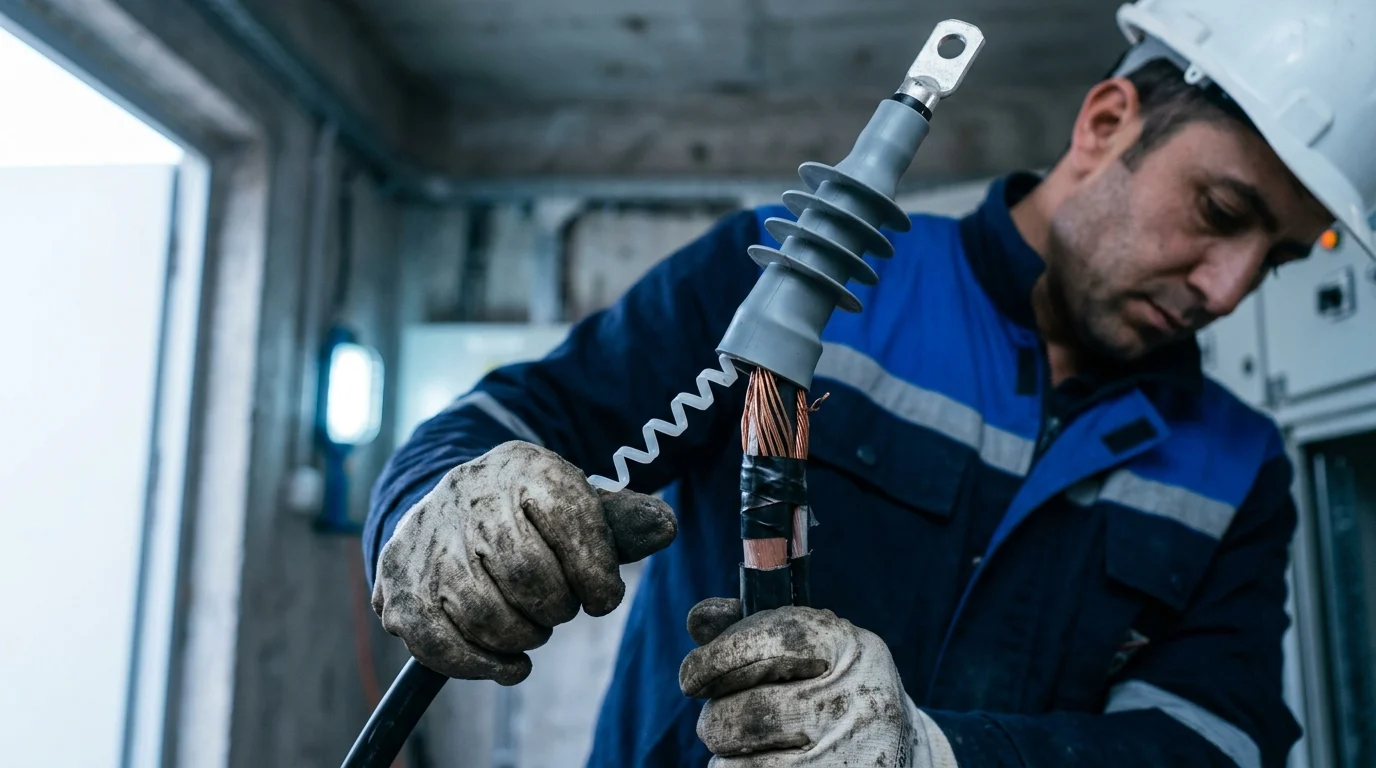
XLPE yalıtımlı bir OG kablosunda elektrik alanı, iletken ile dış yarı iletken (semicon) tabaka arasında düzgün şekilde dağılır. Kablo başlığı veya ek yapmak için bu tabaka soyulduğunda alan, semicon’un bittiği noktada yoğunlaşır. Kablo başlığındaki stres kontrol elemanı bu yoğunlaşmayı dağıtmak için vardır. Montajdaki her milimetrelik hata, bu dengeyi bozar ve zamanla kısmi deşarja, yalıtım bozulmasına ve sonunda delinmeye yol açar.
Sahada en sık yapılan 10 hata
1. Semicon tabakasının hatalı kesilmesi
En kritik noktadır. Pürüzlü, radyal olmayan veya çıkıntılı bırakılan semicon kenarı elektrik alanını yoğunlaştırır; sonuç kısmi deşarj, yüzey izleme (tracking) ve atlamadır. Kalkmış semicon’un altında kalan boşluk da kısmi deşarj kaynağıdır. Kenarın pah mı yoksa basamak mı kesileceği aksesuarın tasarımına bağlıdır; bu yüzden talimattaki şekle birebir uyulmalı ve özel soyma takımları kullanılmalıdır.
2. Yalıtımda bıçak izleri
Nexans Türkiye’nin EMO’da yayımlanan makalesine göre bıçağın yalıtım yüzeyine teması, kısmi deşarja ve yalıtımın zamanla zayıflamasına yol açan pürüzlü bir yüzey bırakır. 3M’in montaj talimatları yalıtım yüzeyinin yuvarlak, düzgün ve kesiksiz olmasını ister; zımpara gerekiyorsa yalnızca 300 grit veya daha ince alüminyum oksit zımpara kullanılmalı ve yalıtım çapı kitin alt sınırının altına düşürülmemelidir.
3. Yanlış yönde temizlik
Yalıtım yüzeyi her zaman ortadan semicon’a doğru silinmelidir; asla semicon’dan veya konnektörden yalıtıma doğru silinmemelidir. Aksi halde iletken karbon parçacıkları yalıtım yüzeyine taşınır. Temizlik maddesinin semicon’a değmemesi ve üreticinin önerdiği çözücünün kullanılması gerekir.
4. Stres kontrol elemanının yanlış konumu
Stres kontrol elemanının semicon kenarına göre konumu ürüne özeldir ve milimetre hassasiyetinde verilir. Örneğin 3M’in bir soğuk büzüşmeli başlığında işaret bandı semicon ucundan 45 mm’ye konur. Yanlış konum, ilk testlerden geçse bile serviste arıza demektir: IMCORP’un incelediği vakalarda, yanlış konumlandırılmış ve eksik büzüşmüş başlıkların VLF testinden geçip sonradan arızalandığı görülmüştür.
5. Eksik veya fazla mastik ve gres
EA Technology verilerinde eksik macun, mastik veya gres, işçilik kaynaklı arızaların %10’unu oluşturur. Ancak doğru miktar ve doğru malzeme ürüne göre değişir: bazı kitlerde silikon gres kullanılması açıkça yasaklanır. Mastik fazla sürülmemeli ve elle şekillendirilmemelidir.
6. Pabuç ve konnektör sıkma hataları
Uyumsuz kalıp, kalibrasyonu geçmiş pres veya yanlış pabuç; bağlantının yetersiz ya da aşırı sıkılmasına, zamanla ısınmaya, başlık arızasına ve yangına yol açabilir. Sıkma sonrası çapaklar eğelenmeli, kesme cıvatalı konnektörlerde kopan cıvata başı düzgün bırakılmalıdır (EA verisinde kesme cıvatası çapağı arızaların %6’sı).
7. Ekran telleri ve topraklamanın zayıf bağlanması
Kablo ekranının topraklama bağlantısı gevşek veya eksik yapılırsa ekran üzerinde gerilim oluşur, ısınma ve kısmi deşarj başlar. EA verisinde zayıf topraklama bağlantısı işçilik hatalarının %6’sıdır.
8. Bükülme yarıçapının ihlali
Hücre girişinde veya kanal dönüşlerinde keskin bükülen kablo, yalıtımı ve başlığı mekanik olarak zorlar. Türk üreticilerin kataloglarında tek damarlı XLPE OG kablolar için tipik değer 15×D’dir; kesin değer kablo kataloğundan alınmalıdır. Kanal ve hücre girişi ölçülerini OG hücre ve trafo odası montajı rehberimizde anlattık.
9. Isı büzüşmede hatalı ısıtma
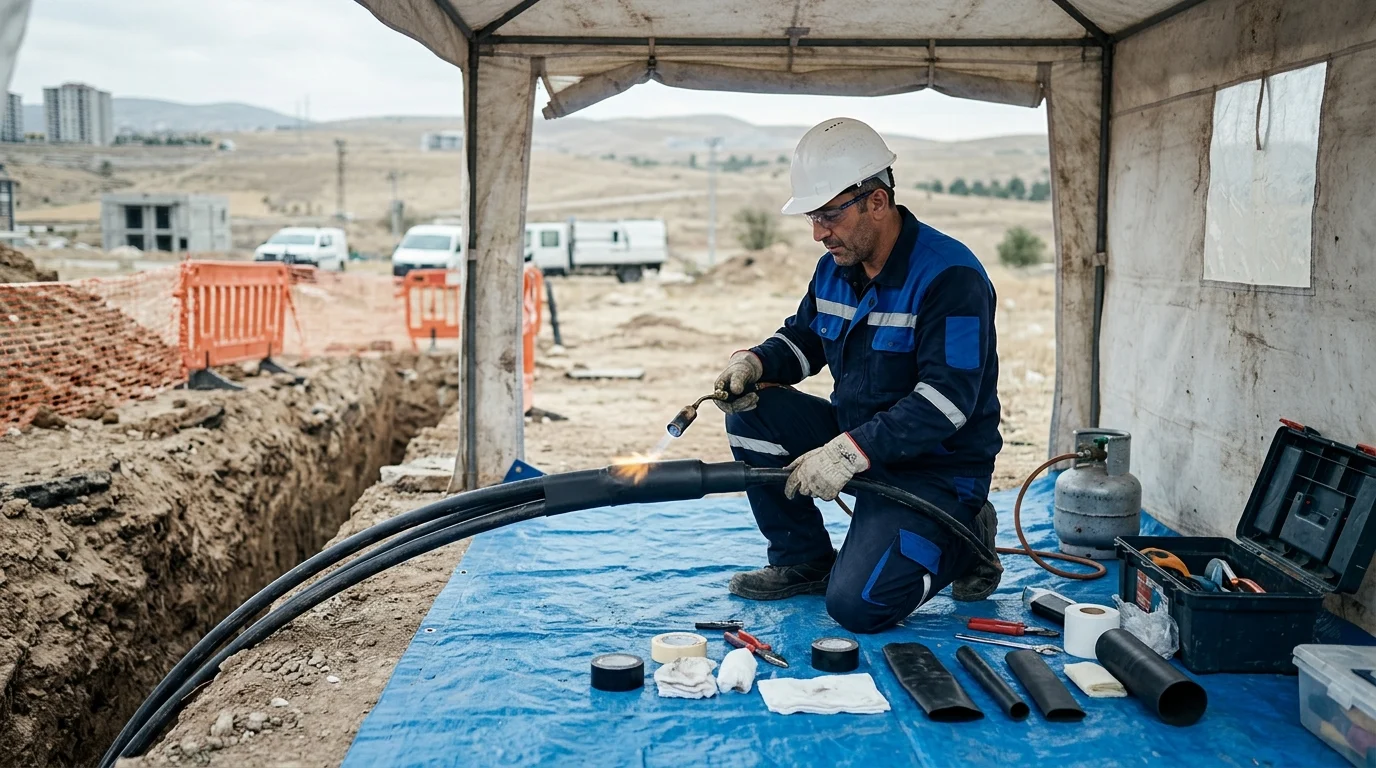
Alev yumuşak, mavi ve hafif sarı uçlu olmalı, sürekli hareket ettirilmelidir. Tüp önce çevresel olarak tamamen büzüştürülmeli, sonra boyuna ilerlenmelidir. Aşırı ısıtma malzemeyi yakar; eşit olmayan ısıtma ince noktalar, hava boşlukları ve nem girişi bırakır. EA verisinde zayıf büzüşme tekniği işçilik hatalarının %12’sidir.
10. Raf ömrü ve depolamanın göz ardı edilmesi
Soğuk büzüşmeli ürünlerin raf ömrü sınırlıdır (örneğin 3M ürünlerinde 3 yıl) ve belirli sıcaklık aralığında depolanmaları gerekir. Isı büzüşmeli ürünlerde bu kısıt genellikle yoktur. Süresi geçmiş bir soğuk büzüşme kiti, yeterli radyal basınç uygulamayabilir.
Nem: sessiz düşman
EA Technology verilerinde nem, doğrudan arıza nedenlerinin %22’sini oluşturur. Nem; yüksek elektrik alanı ve küçük bir kusurla birleştiğinde su ağaçları oluşur, bunlar elektrik ağaçlarını başlatır ve sonunda yalıtım delinir.
- Makarada bekleyen kablo: Ucu açık bırakılan kablonun ilk 1–2 metresine nem girebilir. Bu kısım montajdan önce kesilip kontrol edilmelidir; aksi halde işçilik ne kadar iyi olursa olsun başlık patlayabilir.
- Kablo uçlarını kapatın: Depolama ve çekme sırasında kablo uçları başlık kapağıyla (end cap) kapatılmalıdır.
- Çalışma ortamı: Ek ve başlıklar yağmur, rüzgâr ve tozdan korunan bir çadır altında, kuru ortamda yapılmalıdır.
- Hücre içi yoğuşma: Yük döngüsüyle ısınıp soğuyan hücrelerde yoğuşma, başlıkta erken kısmi deşarja yol açabilir. Hücre ısıtıcıları ve havalandırma bu yüzden önemlidir.
- Dış ortam başlıkları: Yağmur etekleri sürünme mesafesini artırır ve ıslak kaçak yolunu keser; doğru tipte (iç/dış ortam) başlık seçilmelidir.
Sonuçları: kısmi deşarjdan patlamaya
Hatalı bir başlık genellikle hemen arıza vermez. Süreç şöyle ilerler:
- Kısmi deşarj: Boşluk veya alan yoğunlaşması olan noktada küçük deşarjlar başlar ve yalıtımı yavaşça ayrıştırır.
- Elektrik ağacı ve yüzey izleme: Yalıtımda dallanan kanallar oluşur; yüzeyde karbon izleri iletken bir yol çizer.
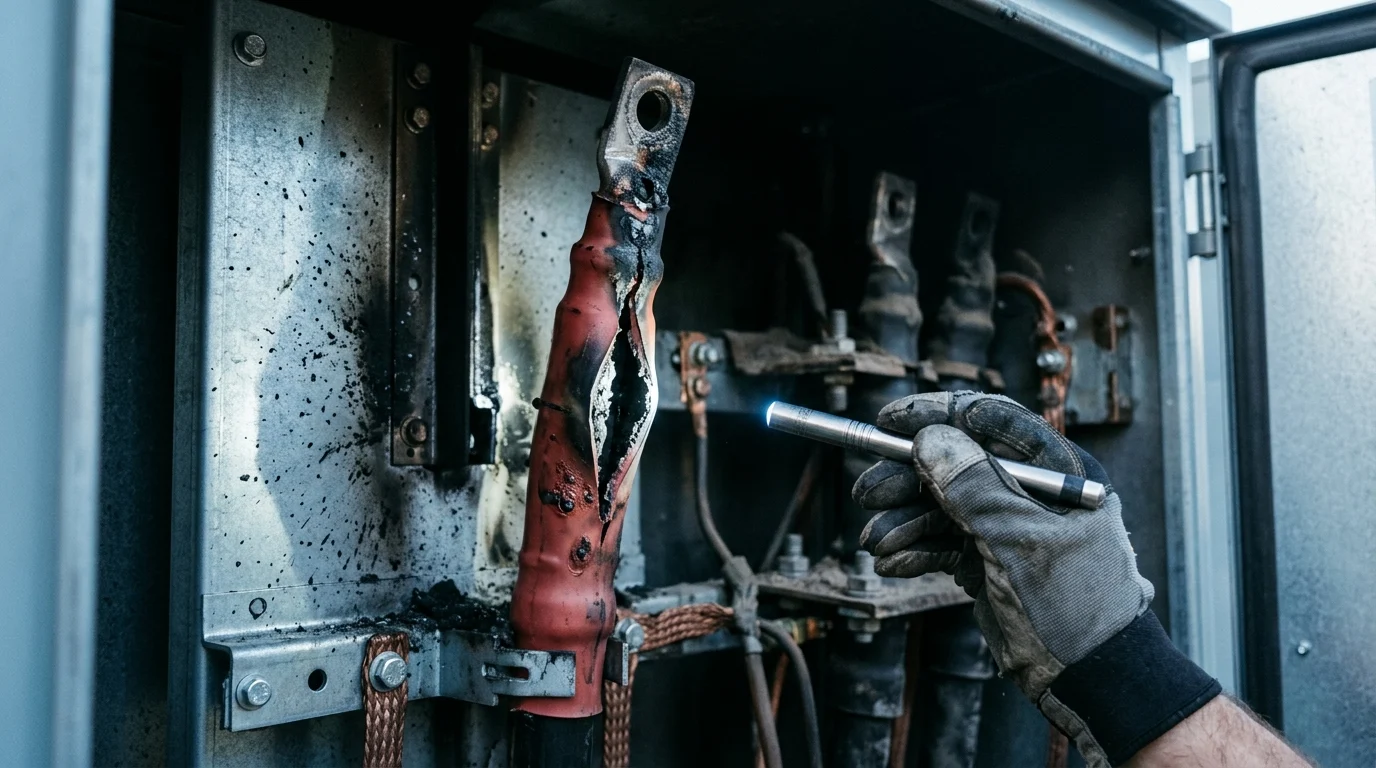
- Delinme ve ark: Yol tamamlandığında ani ve ağır bir arıza gelir. Hücre içinde oluşan ark; yanık, fırlayan parça ve yangın riski taşır. Kablo uçlarının yetersiz hazırlanması, iç ark nedenleri arasında sayılır.
Sahadan bir örnek: Suudi Arabistan’da yaklaşık 10.300 adet 33 kV ısı büzüşmeli başlıkta 5 yılda 112 arıza kaydedilmiş, 2008’deki bir başlık arızası 132/33 kV bir trafoda yangını başlatmıştır. EA Technology verileri de arızaların büyük bölümünün kurulumdan sonraki ilk yıllarda, yani “erken ölüm” döneminde görüldüğünü gösteriyor.
Soğuk büzüşme mi, ısı büzüşme mi?
İki teknoloji de doğru uygulandığında güvenilirdir; seçim saha koşullarına ve ekip deneyimine göre yapılmalıdır.
- Soğuk büzüşme (cold shrink): Alev ve sıcak iş izni gerekmez, kabloya kalıcı radyal basınç uygular, parça sayısı azdır ve uygulama süresi kısadır. Raf ömrü sınırlıdır.
- Isı büzüşme (heat shrink): Raf ömrü genellikle sınırsızdır, yüksek büzülme oranı sayesinde geniş bir kablo çapı aralığını kapsar ve mekanik olarak dayanıklıdır. Sonuç büyük ölçüde ısıtma kalitesine bağlıdır.
Isıtma kaynaklı arızalar yaşayan bazı şebeke işletmecilerinin soğuk büzüşmeyi de kabul etmeye başlaması dikkat çekicidir. Maliyet karşılaştırması ise ürüne ve projeye göre değişir.
Montaj sonrası testler
Doğru yapılmış bir montaj bile test edilmeden enerjilendirilmemelidir. Burada sık karıştırılan bir nokta var: IEC 60502-4 kablo aksesuarlarının tip testi standardıdır, saha testi tanımlamaz. Montaj sonrası testler için şu referanslar kullanılır:
- Gerilim testi (IEC 60502-2): Montaj sonrası için şebeke frekanslı test, 24 saat U0 uygulaması veya 0,1 Hz VLF ile 3U0 gibi seçenekler tanımlanır. Değer ve süreleri standardın güncel sürümünden ve kablo üreticisinden teyit edin.
- VLF testi (IEEE 400.2): 0,1 Hz’de yapılır ve modern XLPE kablolar için yaygın yöntemdir. DC yüksek gerilim testi ise XLPE’de etkisizdir ve yaşlanmış yalıtıma zarar verebilir.
- Kısmi deşarj ölçümü (IEEE 400.3): VLF testi tek başına her kusuru yakalamayabilir. Kritik hatlarda montaj sonrası PD ölçümü, gizli işçilik hatalarını enerjilendirmeden önce ortaya çıkarır.
- Kılıf testi: Dış kılıfta montaj veya çekme sırasında oluşan hasarları tespit eder.
Hataları önlemek için kontrol listesi
- Üreticinin montaj talimatı sahada ve her adım birebir uygulanıyor mu? (“Kabloyu her zamanki gibi hazırla” yaklaşımı EA’nın tespit ettiği hata kaynaklarından biridir.)
- Ekleme ustası eğitimli ve ilgili ürün için yetkin mi? Yeni ustaların işleri kontrol ediliyor mu?
- Semicon, kılıf ve pah için özel takımlar kullanılıyor mu?
- Kablo ucunun nemli kısmı kesildi mi, çalışma alanı çadırla korunuyor mu?
- Pres ve kalıplar kablo ve pabuçla uyumlu, takım kalibre mi?
- Kit raf ömrü içinde mi?
- Montaj sonrası VLF ve gerekiyorsa PD testi yapılıp raporlandı mı?
Sık sorulan sorular
Kablo başlığı neden patlar?
En sık neden işçiliktir: hatalı semicon kesimi, yalıtımdaki çizikler, yanlış konumlanan stres kontrol elemanı veya içeri giren nem. Bu kusurlar kısmi deşarjla başlar ve zamanla yalıtımın delinmesine, hücre içinde ark oluşmasına ve patlamaya yol açar.
VLF testinden geçen bir başlık güvenli midir?
Her zaman değil. Bazı işçilik hataları VLF testinden geçip serviste arıza verebilir. Kritik hatlarda VLF testine ek olarak kısmi deşarj ölçümü yapılması önerilir.
Soğuk büzüşme mi daha iyi, ısı büzüşme mi?
İkisi de doğru uygulandığında güvenilirdir. Alev kullanımının riskli olduğu ortamlarda ve hızlı montajda soğuk büzüşme, uzun depolama ve geniş kablo aralığı gerektiğinde ısı büzüşme öne çıkar.
İşçiliği sağlam, testi raporlu montaj
Hivo Mühendislik olarak OG ve AG elektrik taahhüt projelerimizde kablo başlığı ve ek montajlarını üretici talimatlarına uygun şekilde yapıyor, devreye alma öncesinde testlerini raporluyoruz. Mevcut tesisinizdeki başlıkların kontrolü için trafo ve tesis bakımı hizmetimize göz atabilir, iletişim sayfamızdan ya da 0538 570 99 50 numarasından bize ulaşabilirsiniz.
Kaynaklar
- EA Technology – MV cable termination failure prevention
- EMO – OG kablo aksesuarlarında montaj (Nexans Türkiye)
- 3M QT-III soğuk büzüşmeli başlık montaj talimatı
- Jicable’15 – 33 kV ısı büzüşmeli başlık arızaları
- IEEE 400.3 – Sahada kısmi deşarj testi
- IEC 60502-2
Not: Bu yazı genel bilgilendirme amaçlıdır. Montajda her zaman kullandığınız ürünün üretici talimatını ve geçerli standartların güncel sürümünü esas alın.